TIG
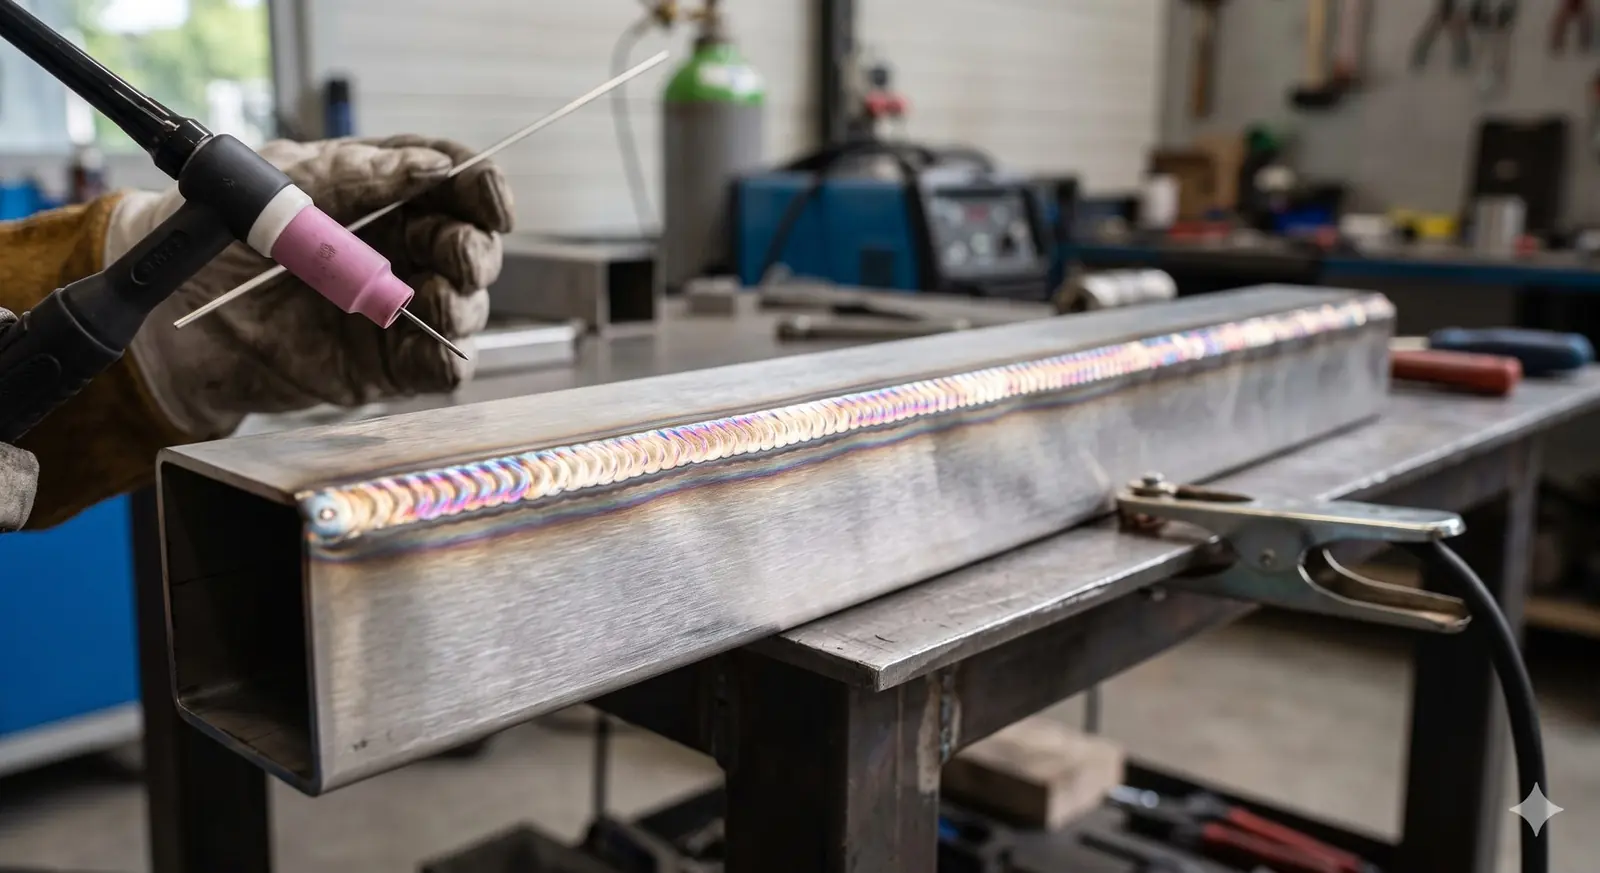
Pour l'inox et le Hastelloy, pour les passes de racine et les tubes à paroi mince. Avec protection envers, pour que la face intérieure reste lisse et sans oxydes.
Quel procédé pour quel matériau, quels contrôles, quels documents : vous trouvez ici ce que nous faisons réellement. Vous définissez l'étendue de la documentation à la commande.
Le procédé est choisi selon le matériau, l'épaisseur de paroi et la position de la soudure.
Pour l'inox et le Hastelloy, pour les passes de racine et les tubes à paroi mince. Avec protection envers, pour que la face intérieure reste lisse et sans oxydes.
Pour les séries d'assemblages tube-tube, avec une qualité de soudure reproductible.
Pour les passes de remplissage et de finition en acier carbone, économique en préfabrication.
Pour l'aluminium et pour la construction métallique.
Pour les passes de remplissage et de finition et pour les endroits difficiles d'accès sur le chantier.
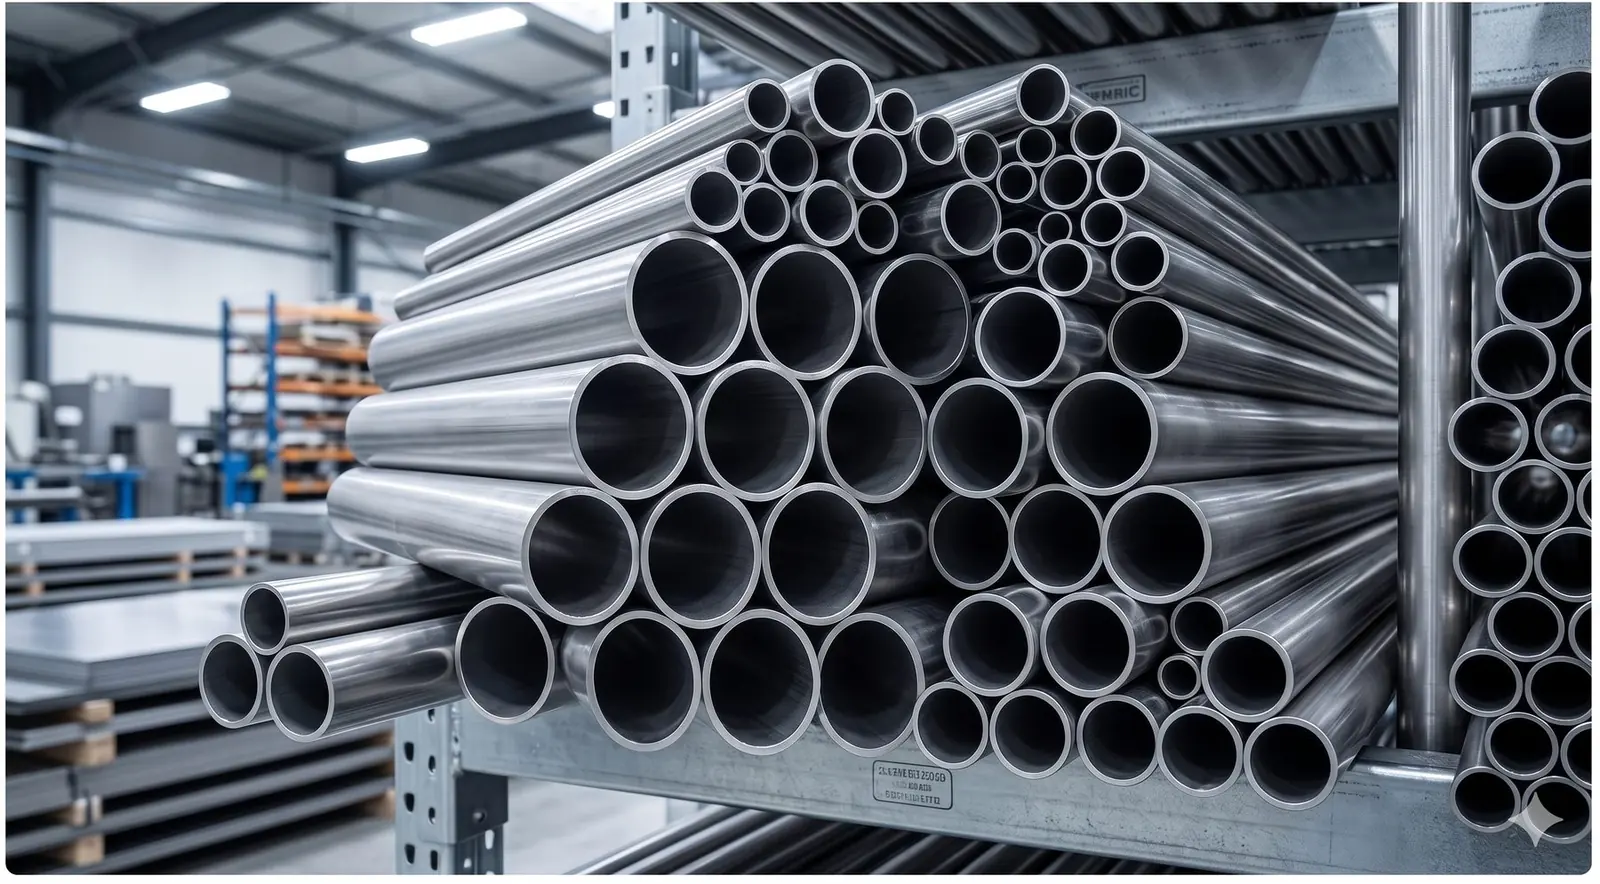
Nous mettons le plus souvent en œuvre l'inox 1.4301 (304) et 1.4404 (316L), l'acier carbone, les alliages Hastelloy et les tubes acier revêtus PTFE. S'y ajoutent l'aluminium, le cuivre et d'autres alliages : presque tous les métaux.
Le choix du matériau dépend du fluide, de la pression, de la température et des exigences d'hygiène. Nous le définissons avec vos spécialistes matériaux.
L'atelier dispose de deux cintreuses à tubes pour DN 10 à DN 50. Les tubes cintrés remplacent les coudes soudés et évitent des soudures.
Chaque tuyauterie est contrôlée avant la remise. Nous convenons avec vous de la nature et de l'étendue des contrôles avant le début des travaux.
Avec la commande, vous remplissez un formulaire sur lequel vous cochez la documentation souhaitée selon vos prescriptions internes.
Les tubes, les raccords et les métaux d'apport sont approvisionnés avec certificat matière.
Chaque Spool reçoit un numéro à l'atelier de Pratteln. Ce numéro permet de rattacher le certificat matière, le soudeur, le procès-verbal de soudage et le résultat de contrôle.
Contrôle visuel, épreuve de pression ou essai d'étanchéité et les autres contrôles commandés.
Vous recevez le dossier de documentation dans l'étendue que vous avez commandée.
Vous définissez à la commande les documents que vous recevez à la fin. Sont possibles :
Hohenrainstrasse 10b, 4133 Pratteln · Lu–Ve 07:00–12:00 et 13:00–16:00